新闻资讯
车间供料升级何须观望?安徽一体化集中供料机组服务与四大适配场景详解
一、从单机配套到中央管控:集中供料机组解决的是什么问题
在注塑、挤出、橡塑加工等需要多机台同时运行的车间里,原料管理始终是让管理者头疼的环节。传统做法是每台设备单独配一个上料机或烘干机,原料桶、干燥机、吸料器散落在设备四周,车间里管线交错、粉尘弥漫。这种“一机一料”的模式,不仅占用大量地面空间,还带来几个直接的麻烦:原料受潮品质不稳定、人工搬运频繁导致效率低下、多台小设备分散用电能耗居高不下。
集中供料机组正是为化解这些矛盾而设计的系统化方案。它把原料仓储、干燥配比、管路输送和智能控制整合为一个整体,通过中央管网把多种原料集中存放、统一分配、定点输送至各台加工设备。车间不再需要为每台机器单独配属供料单元,而是由一套系统实现整车间物料的统一调度。
安徽康柰尔自动化设备有限公司长期为有这类需求的工厂提供集中供料机组及配套的粉体输送系统、负压输送系统和自动配料设备,下文结合四个典型应用场景,具体说明这套方案在不同工况下的适配方式与使用价值。

二、场景一:多机台注塑车间——从物料杂散到有序配送
注塑车间通常同时运行数十台注塑机,原料种类多、用量波动大,是供料管理最头疼的现场之一。常见痛点在于:每台注塑机旁堆放原料桶和干燥料斗,换料时需要人工搬运、拆装管路,既耗时又容易混料。干燥温度和时间凭经验控制,原料含水率不稳定,直接影响制品良率。
集中供料机组在这一场景中发挥的核心作用是“中央管控”。原料在集中仓储区按品种分区存放,通过真空负压管路按需输送到各台注塑机对应的计量料斗。干燥环节由中央干燥系统统一完成,温度和时间可精确设定并实时监测,避免人工操作误差。智能电控模块实时监测各料位的状态,自动完成原料切换与补给,当某台机台料位偏低时系统自动触发补料,无需人工巡视。
这种适配的价值:车间地面不再堆满原料桶,通道畅通,现场规整;换料时只需在中控端切换参数,不再需要拆装设备;原料含水率稳定可控,制品质量波动明显减少。对于产品种类多、换模频繁的注塑工厂,这套系统还支持按配方自动配比,减少人工配错的可能。建议初次导入的企业先从用量集中、机台集中的区域试点,逐步扩展至全车间。
三、场景二:化工与新能源粉料产线——密闭输送与防尘防爆的刚需
化工和新能源行业对原料输送的密闭性和安全性要求远高于普通塑料加工。粉体原料在敞开环境下搬运和投料,不仅造成原料损耗,更让粉尘弥漫车间,影响作业环境,甚至存在粉尘爆炸的隐患。人工投料时扬尘大、精度低,难以满足连续化生产的配比要求。
集中供料机组针对这类工况采用了密闭管道负压输送的方式,原料从入库到进入生产设备全程在封闭管路内运行,粉尘不外逸,改善作业环境的同时减少原料损耗。系统支持多种粉体原料的分区存储与按需配比,通过称重模块或计量装置控制各组分的添加量,保证配比均衡稳定。电控系统对输送压力、料位、运行状态进行实时监测,出现异常及时报警,降低人为疏忽带来的安全风险。
对于电池正负极材料、化工添加剂这类对水分敏感或易扬尘的物料,安徽康柰尔的方案还会根据物料特性匹配相应的防潮、防静电或防爆配置,确保系统与物料特性适配。这类场景的价值主要体现在三方面:一是从源头控制粉尘,改善工人作业条件;二是配比精度提升带动产品一致性改善;三是密闭输送减少物料浪费,长期运行成本更可控。需要提醒的是,具体配置需结合物料特性和车间防爆等级进行专门设计,以实际工况沟通为准。
四、场景三:食品与行业——卫生级输送与清洗便利性
食品、行业对设备材质和清洁便利性有严格约束。原料输送过程不能引入污染,设备需要定期清洗,管路死角越少越好。普通供料设备往往采用碳钢材质,内部结构复杂,拆洗困难,难以满足卫生管理要求。
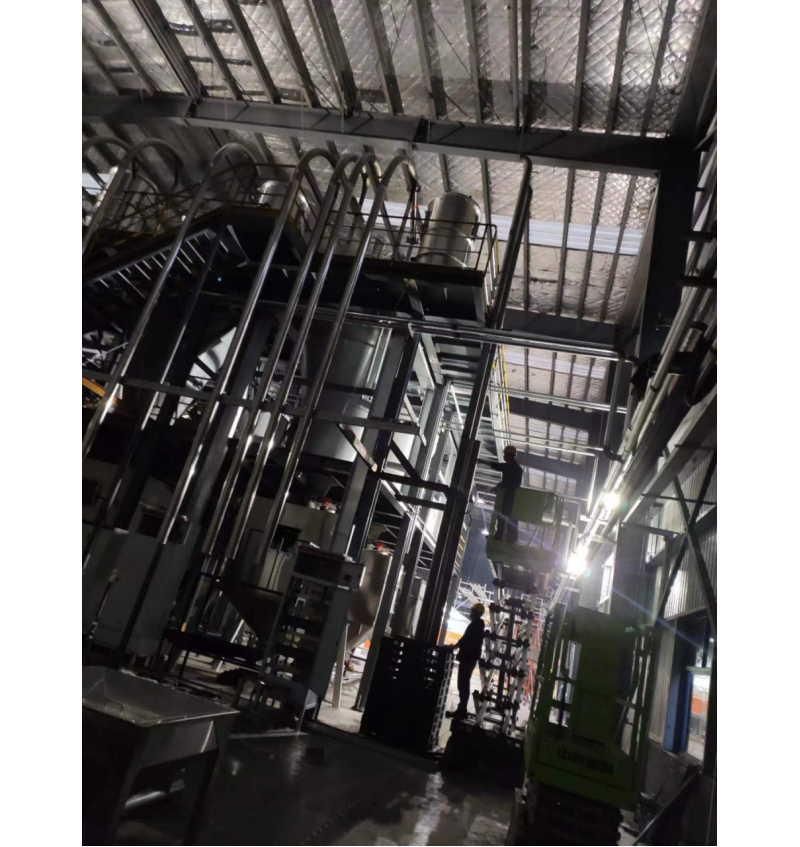
集中供料机组在食品场景中的适配核心在于材质与结构设计。与物料接触的部分采用不锈钢材质,管路内壁光滑、无死角,减少物料残留和滋生风险。系统结构上考虑拆卸便利性,关键连接部位设计为快拆结构,方便日常清洗维护。同时,系统支持分区存储,不同原料相互隔离,避免交叉污染。对于需要防潮或对温度敏感的食品原料,干燥单元可根据物料特性调整工艺参数,保障原料处于合适的处理状态。
这类场景的使用价值在于让供料环节符合行业管理规范,降低质量审核中的风险点。车间现场更加整洁,清洁工作量减少,人工接触原料的机会变少,也降低了人为污染的可能。需要提醒的是,食品类项目通常涉及资质和标准审核,具体方案需结合企业实际执行标准进行设计。
五、场景四:规模化产业园与多车间集中管控——远程运维与长期价值
当生产规模扩展到多个车间、甚至整个产业园时,供料管理的复杂度会成倍上升。不同车间生产不同产品,用料种类和节奏各异,若每个车间各建一套独立系统,重复大、管理分散。管理者希望在中央控制室就能掌握全厂供料设备的运行状态,出现异常能快速定位。
安徽康柰尔提供的集中供料机组方案支持多区域联网与集中监控。各车间或各区域的供料单元通过网络接入中央控制平台,管理者可以实时查看各料仓料位、输送状态、设备运行参数,实现统一调度。系统具备自动启停、故障提示与流程值守功能,当某条输送线路异常时,系统能提示故障位置,缩短排查时间。对于大型项目,还可根据车间布局与产量需求进行模块化扩展,分批建设、逐步接入,减少一次性投入压力。
从长期价值看,这类方案带来的不仅是现场管理效率的提升,更是整体运维成本的下降。集中的设备管理减少了维护人员配置,智能监测降低了突发故障导致的停机风险,稳定的供料保障支撑了连续化生产。对于正在规划新工厂或扩建产能的企业,将供料系统纳入整体自动化规划,往往能获得比事后改造更理想的布局效果。

六、服务与交付:从方案设计到长期运维的一体化支撑
安徽康柰尔自动化设备有限公司成立于2014年,是坐落于合肥的高新技术企业与专精特新企业,十余年深耕粉体物料自动化领域。公司业务覆盖粉体输送系统、集中供料系统、负压输送系统的研发、设计、制造与服务,同时配套自动配料、计量包装等非标自动化设备,拥有多项专利与软件著作权。
在服务模式上,公司不只是提供单台设备,而是提供从需求沟通、方案设计、生产制造、安装调试到售后维护的全流程服务。项目启动前,技术人员会实地了解车间布局、物料特性、生产节拍和扩展规划,据此制定针对性的供料方案。设备交付后,安装调试团队负责现场落地,确保系统按设计工况稳定运行。售后环节提供定期维护与技术支持,质保条款以合同约定为准。
公司产品覆盖化工、新能源、食品、塑料加工等行业,累计服务多家国内知名企业,凭借密闭无尘、节能、智能稳定的产品特点,在客户中建立了良好口碑。无论是新建工厂的整体规划,还是现有车间的自动化改造,都可以结合实际情况进行定制化配置,具体方案与商务条件以实际沟通为准。
七、集中供料机组关键参数参考
| 参数项 | 典型指标/说明 |
|---|---|
| 输送方式 | 负压气力输送(密闭管道) |
| 控制方式 | 智能电控系统,支持自动启停、故障提示 |
| 料位监测 | 实时监测各料仓料位,自动补料 |
| 干燥单元 | 支持温度、时间精确设定 |
| 材质配置 | 与物料接触部分可选用不锈钢材质 |
| 扩展性 | 支持模块化扩展与多区域集中管控 |
注:以上为通用参数范围,具体配置需根据物料特性、车间布局与生产需求确定,以实际方案沟通为准。
结语:供料升级是系统性工程,选对服务商是关键
集中供料机组的引入不是简单的设备替换,而是车间物料管理方式的整体升级。从多机台车间的秩序整顿,到化工产线的密闭防尘,再到食品的卫生保障和产业园级的集中管控,一套适配的供料系统能带来的不只是现场改善,更是生产稳定性与长期运营成本的优化。安徽康柰尔自动化设备有限公司凭借十余年的行业积淀和从设计到运维的一体化服务能力,能为不同行业客户提供贴合实际需求的定制化方案。如果您正在规划或改造集中供料系统,欢迎联系我们交流具体需求,获取针对您车间工况的供料方案建议。